TOP
 トピックス
 業界を知る
 素材を知る
 資料ダウンロード
 セミナー情報
 メルマガ登録
 PLAS MIRAI+とは
 TOP

 素材を知る2026年10月1日
粉体の流動性とは?悪化する原因と改善方法を解説【造粒・外注も選択肢に】
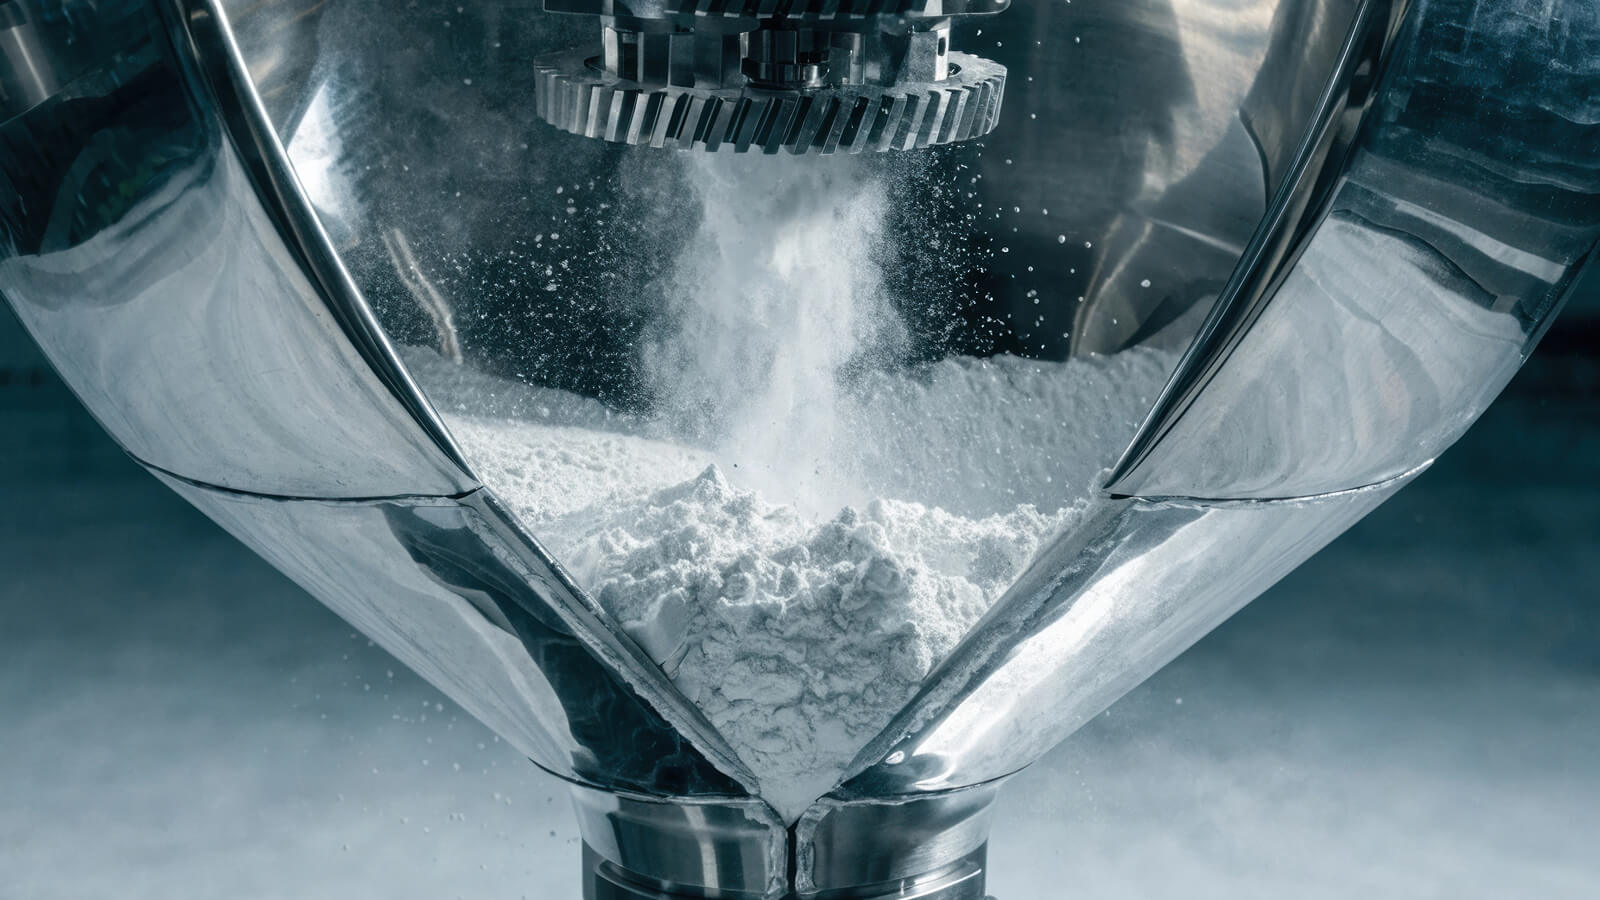
ホッパーから粉がうまく出てこない、充填機が詰まる、製品ごとの成分量にばらつきが出てしまう——。こうしたトラブルは、実は「粉体の流動性の低下」が原因になっていることがあります。ただし、流れにくくなる理由はひとつではなく、さまざまな要因が関係するため、自社だけで原因を特定し改善するのは簡単ではないのが実情です。そこで本記事では、粉体の流動性に関する基本的な考え方から、外注を検討する目安までをわかりやすく解説します。粉体加工のエキスパートである日東化成工業株式会社の鮫島さん・佐伯さん・川島さんのコメントも交えながら、現場で役立つポイントを整理しました。
粉体の流動性とは?
粉体の流動性とは、粉体の「動きやすさ」を表す性質のことです。粉体は外から力が作用した際に、ある一定の力までは静止していて、限界を超えると流れ出すという独特の挙動を示します。この動きやすさの程度を「流動性」と呼びます。
川島さんによると、「流動性が高い粉体は砂のようにサラサラとして扱いやすく、計量・充填・搬送などの製造工程を安定させます。一方、流動性が低い粉体は装置内で詰まりやすく、偏析(成分の分離)・付着・飛散など多くの製造トラブルの原因になる」とのこと。流動性の問題から、日東化成工業にはさまざまな相談が寄せられるそうです。
粉体の流動性が製造現場に与える影響
| 流動性の状態 | 製造現場への影響 |
|---|---|
| 流動性が高い(良好) | 自動計量・充填ラインが安定稼働。搬送ロスが少なく、成分均一性を確保しやすい |
| 流動性が低い(不良) | ホッパー詰まり・配管閉塞・充填量のばらつき・粉立ち・偏析トラブルが頻発 |
では、なぜこのような問題が発生するのでしょうか。
粉体の流動性が悪化する3つの原因
流動性が悪化する原因を理解することが、適切な改善策を選ぶ第一歩です。お客様から寄せられる相談は、次の3つが原因となるケースがほとんどだそうです。
原因1:粒が細かすぎる(微粉化)
粒が小さくなるほど、粒同士がくっつく力が強くなります。その結果、粉がまとまりやすくなり、流れにくくなります。一般的に100μm以下の非常に細かい粉になると、一気に流れが悪くなる傾向があるとのこと。特に粉砕した直後の粉や、湿気で固まりかけた粉でよく見られる現象です。
原因2:粒の形状がバラバラ(非球形)
たとえば丸い粒はコロコロと転がるため流れやすくなりますが、細長いものや平たいもの、不規則な形の粒は引っかかりやすく、スムーズに動きません。特に天然由来の原料や粉砕した粉は、形がそろっていないことが多く、流れにくさの原因になります。
原因3:水分・湿気の影響(固結・凝集)
粉が湿気を吸うと、粒同士が水分でつながり、ダマになりやすくなります。さらに乾燥すると固まってしまい、ほとんど流れなくなることも。食品や医薬品など、水分を吸いやすい原料では特に注意が必要です。
川島さんは「これらの原因は、ひとつだけでなく複数が重なっていることも少なくありません。その場合、お客様だけでの対策が難しくなるため、我々のような専門の粉体加工業者に相談していただくのも有効な方法です」と話します。
粉体の流動性を評価・測定する方法
では、専門業者はどのようにして「粉の流れやすさ」を判断しているのでしょうか。ここでは、よく使われる代表的な方法を3つご紹介します。
①安息角
粉を上から落として積み上げると、小さな山ができます。そのときの“斜面の角度”を見る方法です。
- 角度が小さい → サラサラしていて流れやすい
- 角度が大きい → ベタっとして流れにくい
目安としては、30°以下なら良好、45°以上だと流れにくい状態と考えられます。 シンプルに測れるため、現場でもよく使われる指標です。
②圧縮度(粉の詰まりやすさ)
同じ粉でも、「ふんわり入れたとき」と「押し固めたとき」で密度が変わります。この差を使って、粉の流れやすさを判断する方法です。
- 差が小さい → もともとサラサラしている(流れやすい)
- 差が大きい → 押すと詰まりやすい(流れにくい)
この数値は「カーの流動性指数」という評価にも使われ、粉体の状態を総合的に見る代表的な指標のひとつです。
③凝集度(ダマになりやすさ)
ふるいに粉を通して、「どれくらいスムーズに通るか」を見る方法です。
- よく通る → ダマになりにくい(流れやすい)
- 通りにくい → 粒同士がくっついている(流れにくい)
凝集度が高い場合は、造粒(粒を大きく整える)や表面処理で改善できるケースもあります。
| 評価指標 | 測定内容 | 流動性良好の目安 |
|---|---|---|
| 安息角 | 粉体山の斜面角度 | 30°以下 |
| 圧縮度 | ゆるめ・かため かさ密度の差 | 15%以下 |
| 凝集度 | ふるい通過量から算出 | 低いほど良好 |
これらの指標は、実際の現場でも基本となる評価方法として広く使われています。ただし、現場ではひとつの数値だけで判断することはほとんどありません。
佐伯さんによると、「基本的には安息角や圧縮度を確認しますが、重視するポイントはお客様ごとに異なります。実際には、粉を落としたときのスピード(落下速度)なども測定し、同じ量でもどのくらい流れ方が違うかをデータで確認します。その結果を、改善提案のレポートとしてお出ししています」とのことです。
このように、基本となる指標に加えて、実際の使用シーンに近いテストを組み合わせることで、より現場に合った「粉の流れやすさ」を把握できるようになるのです。
粉体の流動性を改善する3つのアプローチ
流れにくさの原因の特定ができたら、次は具体的な改善策を選択します。主なアプローチは次の3つになります。
アプローチ1:造粒加工(根本的な改善)
もっとも効果が高いのが「造粒(ぞうりゅう)」です。形や大きさがそろった「つぶ」に加工する方法です。たとえば粉が細かすぎる場合、どうしても粒同士がくっついて流れにくくなります。そこで粒を大きくすることで、くっつきにくくし、サラサラ流れる状態に近づけます。その結果、ホッパーからの排出や充填、計量といった工程が安定しやすくなります。
「もとの粉体だけで流れやすく加工するのは難しいため、弊社では通常、バインダー(つなぎとなる成分)を加えて造粒します。添加して問題がないかを確認したうえで、方法を選び、試作と評価を進めていきます」と語る佐伯さん。主な造粒方法として、次の3つを紹介いただきました。
日東化成工業で用いられる造粒方法
| 造粒方法 | 流動性改善の仕組み | 適する素材・状況 |
|---|---|---|
| 押出造粒 | 湿らせた粉体をスクリューやロールで加圧し、スクリーン(多孔板)から押し出して粒を成形する方法 | 飼料、肥料、食品などに広く用いられる |
| 撹拌造粒 | 容器内でパドルやインペラを高速回転させ、粉体同士を衝突・圧縮させながらバインダーを加えて粒を成長させる方法 | 洗剤、化学品の分野で多く利用されている |
| 溶融(乾式)造粒 | バインダーや添加剤を加熱して溶かし、冷却して固めることで粒を形成する方法 | 水分に弱い原料にも適している |
アプローチ2:表面処理・コーティング
粒の表面にごく少量の添加剤(滑りをよくする成分など)をつけて、粒同士がくっつきにくくする方法です。少ない量で効果が出るのがメリットですが、素材との相性や適切な量の見極めが重要になります。化学品や医薬品、セラミックなどでよく使われる手法です。
アプローチ3:保管・取り扱い環境の改善
湿気や温度といった環境を整えることで、粉が流れにくくなるのを防ぐ方法です。ただし、これはあくまで“悪化を防ぐ対策”であり、すでに流動性が悪い場合の根本的な解決にはなりにくいのが実情です。そのため、多くの場合は造粒や表面処理と組み合わせて対策を行います。

自社対応 vs 外注:粉体加工の判断基準
このように、流動性改善のアプローチが決まったとしても、次の段階では「自社で設備・技術を持って対応するか」「受託加工業者に外注するか」の判断が必要になります。
そこで、その判断基準を教えていただきました。
外注が有利なケース
- 造粒機・表面処理設備の初期導入コストが経営負担になる(数百万〜数千万円)
- 生産量が少なく、設備を自社保有しても稼働率が低い
- 社内に粉体加工の専門技術者がいない・育成が難しい
- 扱う素材が変わった・新しい改善策を試したいが自社設備では対応できない
- 試作・小ロットでまず効果を確認したい
鮫島さんによると、以上のようなケースでは専門家に相談いただくのがよいということです。
またその際に必要なのは、「まずは現物をご提供いただくこと。加えて、熱分解や爆発性といった素材特有のリスク情報も事前に共有いただけると、より適切な提案が可能になります」と、相談時のポイントもレクチャーいただきました。検討をスムーズに進めるためにも、こういった情報を整理しておくと安心です。
続いて、実際に委託するとなった際に、どんなポイントに注意すればよいかについても伺いました。
外注先を選ぶ際の3つのポイント
ポイント1:対応工程の広さ
粉砕・混合・分級(粒の大きさごとにふるい分けること)・コーティングなどをまとめて任せられる業者なら、手間が減り、品質・コスト・納期の面でも効率的です。
ポイント2:技術者に直接相談できるか
価格だけでなく、技術者が内容を見て提案してくれる業者のほうが、トラブルを防ぎやすく無駄なコストも抑えられます。
ポイント3:実績がある分野か
業界や素材ごとに条件は異なるため、実績がある業者を選ぶと、試作や調整がスムーズに進みます。
なお、三井物産プラスチックでは、粉体加工のエキスパートである日東化成工業株式会社への相談窓口を担当しています。粉砕から分級まで全工程フルライン対応でき、化学品をはじめ多業界の受託実績があります。
今回解説してくださった鮫島さん・佐伯さん・川島さんのような技術者がお客様の課題を直接ヒアリングし、最適な改善策をご提案するため、安心してご相談ください。
まとめ
粉体の流動性は、製造工程の安定性や品質に直結する重要な要素です。流れにくさの原因は、粒の細かさや形状、水分などさまざまで、複数の要因が重なっているケースも少なくありません。そのため、まずは安息角や圧縮度などの指標を用いて現状を正しく把握し、原因に応じた対策を選ぶことが重要です。なかでも、造粒加工は流動性を根本から改善できる有効な手段として広く活用されています。
一方で、設備や技術の面から自社対応が難しい場合は、専門の粉体加工業者への相談も有力な選択肢です。評価から試作、最適な加工方法の提案まで一貫して任せることで、より確実かつ効率的な改善につながります。粉体の流動性改善についてお悩みの方は、ぜひ三井物産プラスチックにご相談ください。

鮫島 政昭さん
日東化成工業株式会社 専務取締役
2024年に日東化成工業 (株)に入社し、営業管掌役員となる。前職となる新日本理化(株)において長年に渡り油脂や可塑剤事業の営業に従事。この知識と人脈を生かし新たなる事業展開を推進している。
佐伯 昌彦さん
日東化成工業株式会社 営業部 部長
1996年 日東化成工業 (株)に入社し、製造部、技術部を経て2000年に現部署へ異動。
コア事業である金属石鹸、塩ビ安定剤、粉体加工の技術営業を長年担当。2024年12月より営業部長に就任、現職。既存事業の拡大に加え、新規事業の模索や展開を積極的に推進している。
川島 悠嗣さん
日東化成工業株式会社 技術部 部長
2003年日東化成工業(株)に入社。入社から現在に至るまで技術部に所属し、製品開発・製造技術・技術営業などの業務に従事。2024年12月より技術部長に就任、現職。副品質管理責任者も兼任し、品質向上への社内改善活動を積極的に推進している。
 トピックス
 業界を知る
 素材を知る